Verwaltung / Artikel
FMEA: Definition, Bedeutung und Anwendung
Die Fehlermöglichkeits- und Einflussanalyse (FMEA) unterstützt Teams dabei, Ausfälle vorherzusehen, deren Auswirkungen zu bewerten und vorbeugende Maßnahmen zu priorisieren.
 9 Leseprotokoll
2026-10-01 16:37:58
• FMEA ist eine strukturierte, präventive Methode, um zu ermitteln, wie ein Produkt, ein Prozess oder ein System versagen könnte und welche Folgen dies hätte.
• Teams bewerten jede Fehlermöglichkeit anhand von Kennzahlen für Schweregrad, Auftretenswahrscheinlichkeit und Nachweisbarkeit und priorisieren anschließend die Maßnahmen entsprechend dem Risiko.
• Eine effektive FMEA zeichnet sich durch einen klar definierten Anwendungsbereich, faktenbasierte Bewertungen, benannte Verantwortliche für Maßnahmen sowie eine erneute Risikobewertung nach Umsetzung von Optimierungen aus.
Ein Ausfall beginnt selten erst in dem Moment, in dem eine Produktionslinie stillsteht. Die Ursachen können bereits in einem instabilen Parameter, einem verschlissenen Bauteil, einem unklaren Arbeitsablauf oder einer Kontrolleinrichtung liegen, die eine Abweichung nicht rechtzeitig erkennt.
Die FMEA hilft Teams, diese Möglichkeiten zu untersuchen, bevor sie sich auf Sicherheit, Qualität, Lieferfähigkeit oder Kosten auswirken. Hier erfahren Sie, worum es sich handelt und wie die Methode angewendet wird.
Was ist eine FMEA-Analyse?
FMEA steht für Failure Mode and Effects Analysis (Fehlermöglichkeits- und -einflussanalyse. Es handelt sich um eine präventive Methode zur Untersuchung eines Produkts, Prozesses oder Systems. Für jede Funktion oder jeden Prozessschritt identifiziert das Team potenzielle Fehlerarten, deren Auswirkungen, mögliche Ursachen sowie bereits vorhandene Kontrollmechanismen.
Um die Funktionsweise zu verstehen, stellen Sie sich vor, Ihr Team identifiziert ein potenzielles Problem: Das Wasser erreicht möglicherweise nicht die für einen effektiven Spülvorgang erforderliche Temperatur, sodass Rückstände oder Mikroorganismen auf dem Spülgut verbleiben.
Das Team bewertet daraufhin das Risiko anhand von drei Faktoren: Schweregrad, Auftretenswahrscheinlichkeit und Schwierigkeit der Nachweisbarkeit. Jedem Faktor wird ein Wert von 1 bis 10 zugewiesen – zum Beispiel 8 für den Schweregrad, 4 für das Auftreten und 6 für die Nachweisbarkeit. Diese Werte werden miteinander multipliziert, um die Gesamtrisikozahl zu ermitteln; in diesem Fall ergibt sich der Wert 192.
Wie lässt sich diese Zahl verringern? Es können Funktionen aktiviert werden, die verhindern, dass die Wasch- und Nachspülphasen starten, bevor Tank und Boiler ihre programmierten Temperaturen erreicht haben. Zudem lassen sich die Messwerte der Temperatursensoren kontinuierlich überwachen und Alarme einrichten, die auf Abweichungen hinweisen. Durch diese Maßnahmen sinken die Auftretenswahrscheinlichkeit und die Schwierigkeit der Nachweisbarkeit, wodurch die Risikozahl von 192 auf 32 reduziert wird.
Wozu dient die FMEA-Analyse?
Die FMEA hilft Unternehmen dabei, Zeit und Ressourcen gezielt auf jene Fehler zu konzentrieren, die die größten potenziellen Auswirkungen haben. Es kann Teams im Folgenden dabei unterstützen:
• Mitarbeiter und Kunden durch die frühzeitige Erkennung von Sicherheits- und Hygienerisiken zu schützen;
• Mängel, Kontaminationen, Ausfallzeiten, Nacharbeiten und Produktionsverzögerungen zu vermeiden;
• Prozesskontrollen zu optimieren und festzulegen, wo die Fehlererkennung verstärkt werden muss;
• technisches Wissen zu dokumentieren, das für Instandhaltung, Schulungen und zukünftige Projekte wiederverwendet werden kann;
• klare Prioritäten und Verantwortlichkeiten festzulegen sowie Nachweise für eine kontinuierliche Optimierung zu schaffen.
Durchführung einer FMEA Schritt für Schritt
Jede Phase baut auf der vorherigen auf. Bevor Risiken bewertet werden, muss sichergestellt sein, dass sich das Team über den Untersuchungsbereich, den Prozessablauf und die Bewertungskriterien einig ist.
1. Festlegen des Untersuchungsbereichs und Zusammenstellen des Teams
Wählen Sie einen spezifischen Prozess, ein Produkt oder ein System aus und definieren Sie Start- und Endpunkte. Vermeiden Sie zu weit gefasste Bereiche wie „das gesamte Werk“, da diese zu ungenauen Ergebnissen führen. Bilden Sie ein funktionsübergreifendes Team, das Personen umfasst, die den Prozess bedienen, warten, beaufsichtigen und steuern. Benennen Sie einen Moderator und halten Sie die geltenden Annahmen, Betriebsbedingungen und Kundenanforderungen fest.
2. Darstellen des Prozesses und dessen beabsichtigten Funktionen
Unterteilen Sie den Untersuchungsbereich in logische Schritte und definieren Sie, was jeder Schritt leisten muss. Nutzen Sie Flussdiagramme, direkte Beobachtungen, Arbeitsanweisungen und Prozessdaten, anstatt sich nur auf das Gedächtnis zu verlassen. Bei einem industriellen Spülprozess könnten die Funktionen beispielsweise das Einräumen des Spülguts, die Programmauswahl, das Erreichen der erforderlichen Temperatur, Spülen, Nachspülen und das Ausräumen der sauberen Gegenstände umfassen.
3. Ermitteln der Fehlerarten, Auswirkungen und Ursachen
Fragen Sie bei jeder Funktion: Wie könnte sie versagen? Was würde als Nächstes geschehen? Warum könnte dies passieren? Halten Sie diese Aspekte getrennt voneinander fest. „Unzureichende Spültemperatur“ ist eine Fehlerart; „Verbleib von Rückständen oder Mikroorganismen“ ist eine Auswirkung; ein defekter Sensor, ein falsches Programm oder ein Heizungsproblem können Ursachen sein. Werten Sie Reklamationen, Ausfallzeiten, Wartungsprotokolle, Qualitätsprüfungen und Beobachtungen des Bedienpersonals aus. Ein Ishikawa-Diagramm kann dem Team helfen, potenzielle Grundursachen zu erforschen, ohne sich mit der erstbesten Erklärung zufriedenzugeben.
4. Bewertung von Schweregrad, Auftretenswahrscheinlichkeit und Schwierigkeit der Nachweisbarkeit:
Verwenden Sie eine einheitliche Skala von 1 bis 10 und legen Sie fest, was die jeweiligen Werte für das Unternehmen bedeuten.
• Schweregrad (S) gibt das Ausmaß der Auswirkungen an.
• Die Auftretenswahrscheinlichkeit (A) schätzt die Wahrscheinlichkeit des Auftretens der Ursache ein, wobei nach Möglichkeit Belege herangezogen werden.
• Die Nachweisbarkeit (N) bewertet die Wahrscheinlichkeit, dass das Problem trotz bestehender Kontrollmaßnahmen nicht erkannt wird, bevor die Auswirkung eintritt; ein hoher Wert für die Nachweisbarkeit bedeutet folglich eine schlechte Nachweisbarkeit.
5. Prioritätensetzung bei den Risiken
Berechnen Sie die Risikoprioritätszahl (RPZ): (RPZ) = S × A × N. Die Werte reichen von 1 bis 1.000. Eine unzureichende Spültemperatur mit den Werten S=8, A=4 and N=6 ergibt beispielsweise eine RPZ von 192.
Betrachten Sie die RPZ nicht als alleiniges Entscheidungskriterium. Unterschiedliche Kombinationen können denselben Zahlenwert ergeben, obwohl die Auswirkungen nicht gleichwertig sind. Achten Sie besonders auf Risiken mit hohem Schweregrad, auf gesetzliche oder lebensmittelsicherheitsrelevante Anforderungen sowie auf Fehlerarten mit unzureichenden Kontrollmaßnahmen. Legen Sie interne Grenzwerte oder eine Matrix zur Festlegung der Handlungspriorität fest und dokumentieren Sie die Gründe, warum ein Risiko akzeptiert oder für eine Maßnahme ausgewählt wurde.
6. Definieren und implementieren von Maßnahmen
Beginnen Sie nach Möglichkeit mit der Beseitigung der Ursache. Ist dies nicht machbar, reduzieren Sie die Auftretenswahrscheinlichkeit durch Änderungen an Prozess oder Design und verbessern Sie anschließend die Nachweisbarkeit. Ein Maßnahmenplan sollte die Maßnahme, den Verantwortlichen, die Frist und das erwartete Ergebnis enthalten. „Kontrolle verbessern“ ist zu vage; „Installation eines unabhängigen Temperatursensors mit Verriegelung, die den Abschluss des Zyklus unterhalb des validierten Grenzwerts verhindert“ ist hingegen überprüfbar.
7. Durchführen einer Neubewertung und FMEA aktuell halten
Bewerten Sie Schweregrad, Auftretenswahrscheinlichkeit und Nachweisbarkeit nach Abschluss der Maßnahme erneut. Der Schweregrad bleibt in der Regel unverändert, es sei denn, das Design ändert die Auswirkung selbst; die Werte für Auftretenswahrscheinlichkeit und Nachweisbarkeit sollten nur dann verbessert werden, wenn die neue Einstufung durch Belege gestützt wird. Im obigen Beispiel könnten ein validierter Sensor und eine Verriegelung die Werte auf S=8, A=2 und N=2 senken, wodurch die RPZ von 192 auf 32 reduziert wird.
Somengil – Risikominimierung beim industriellen Waschen
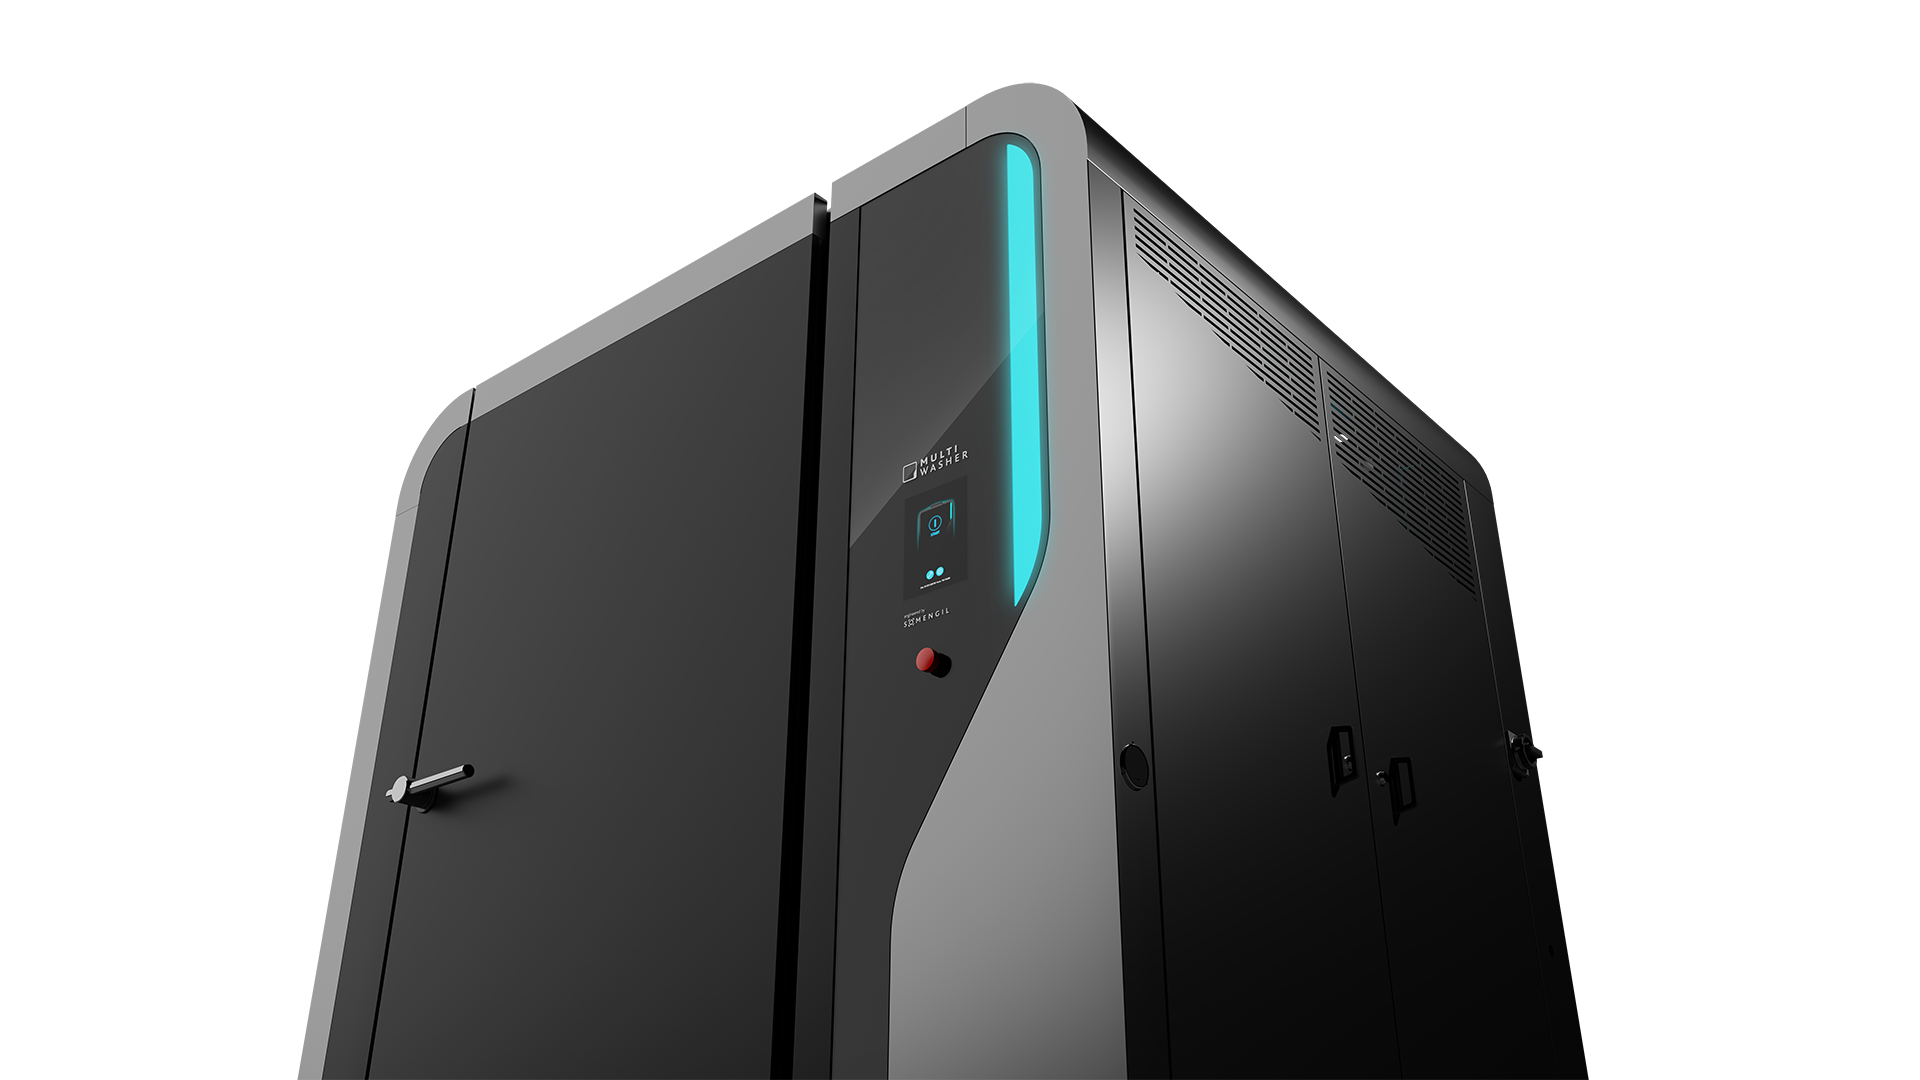
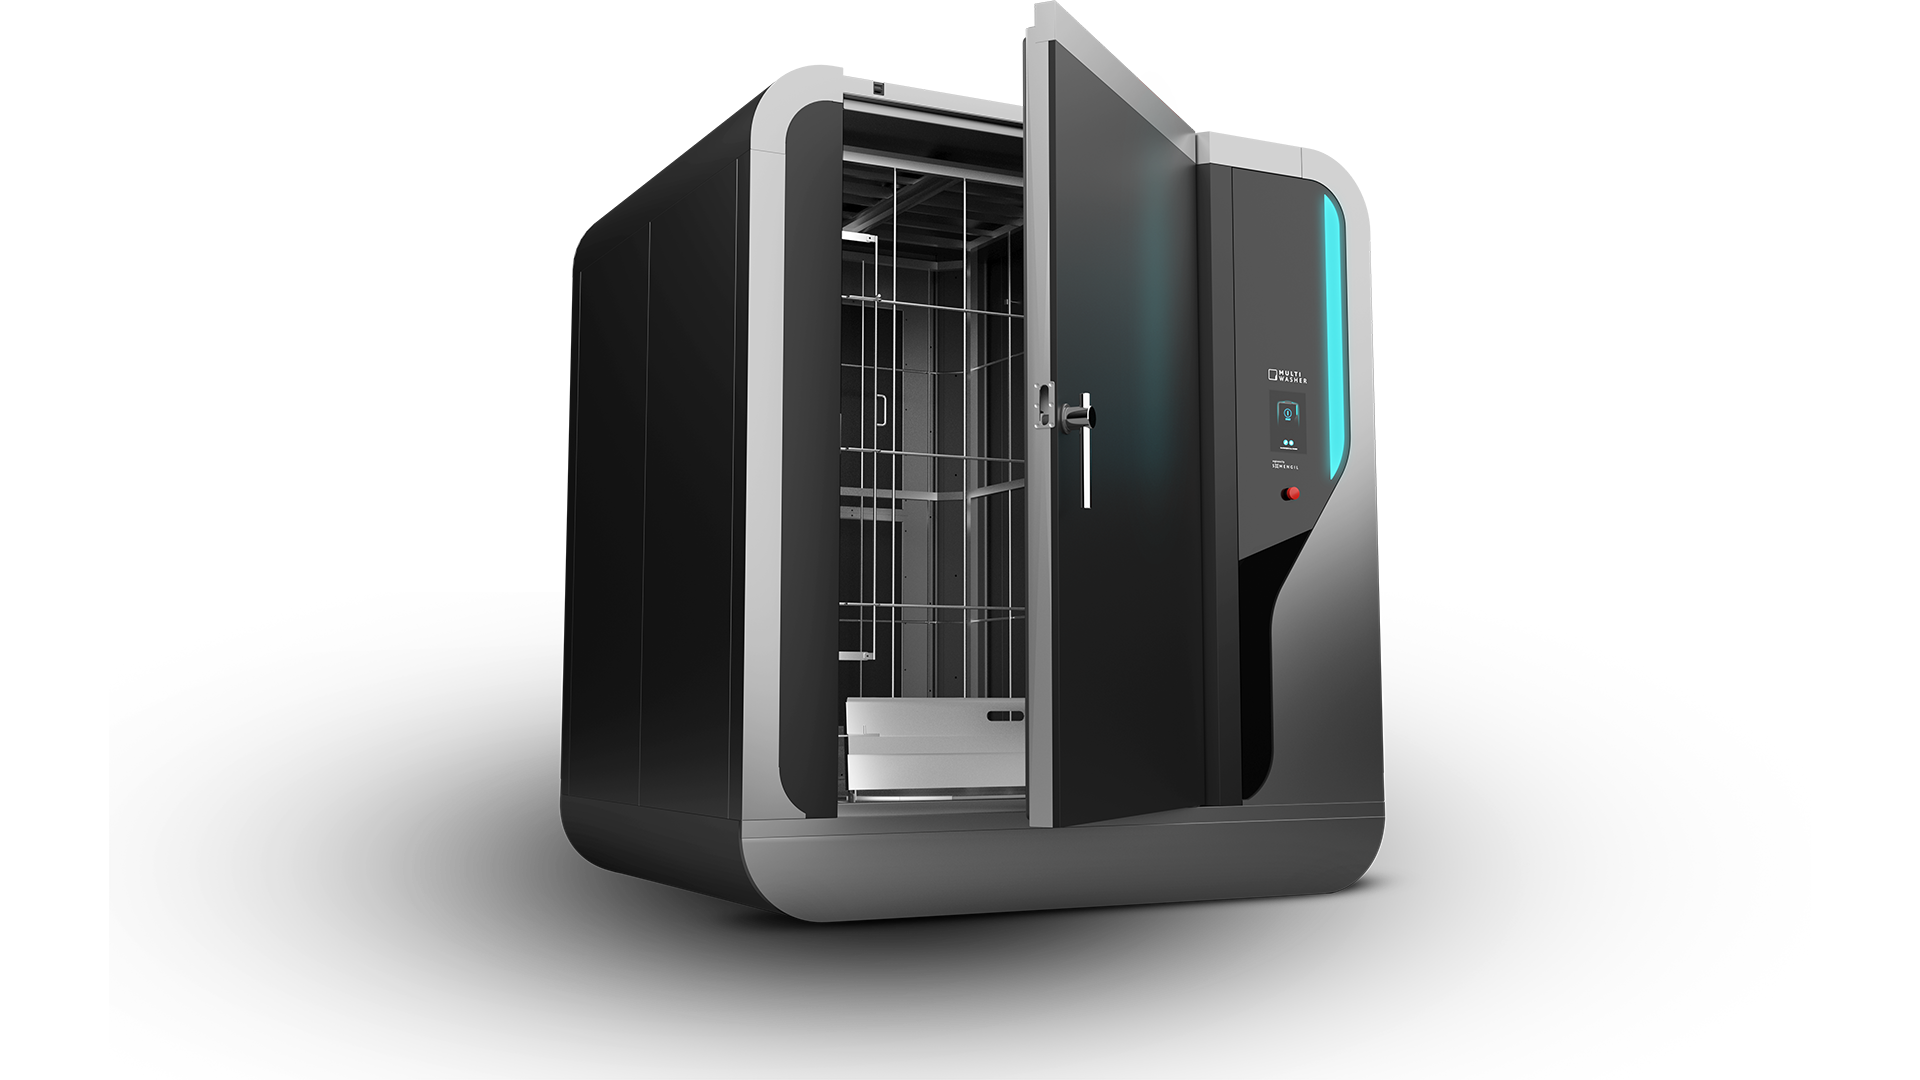
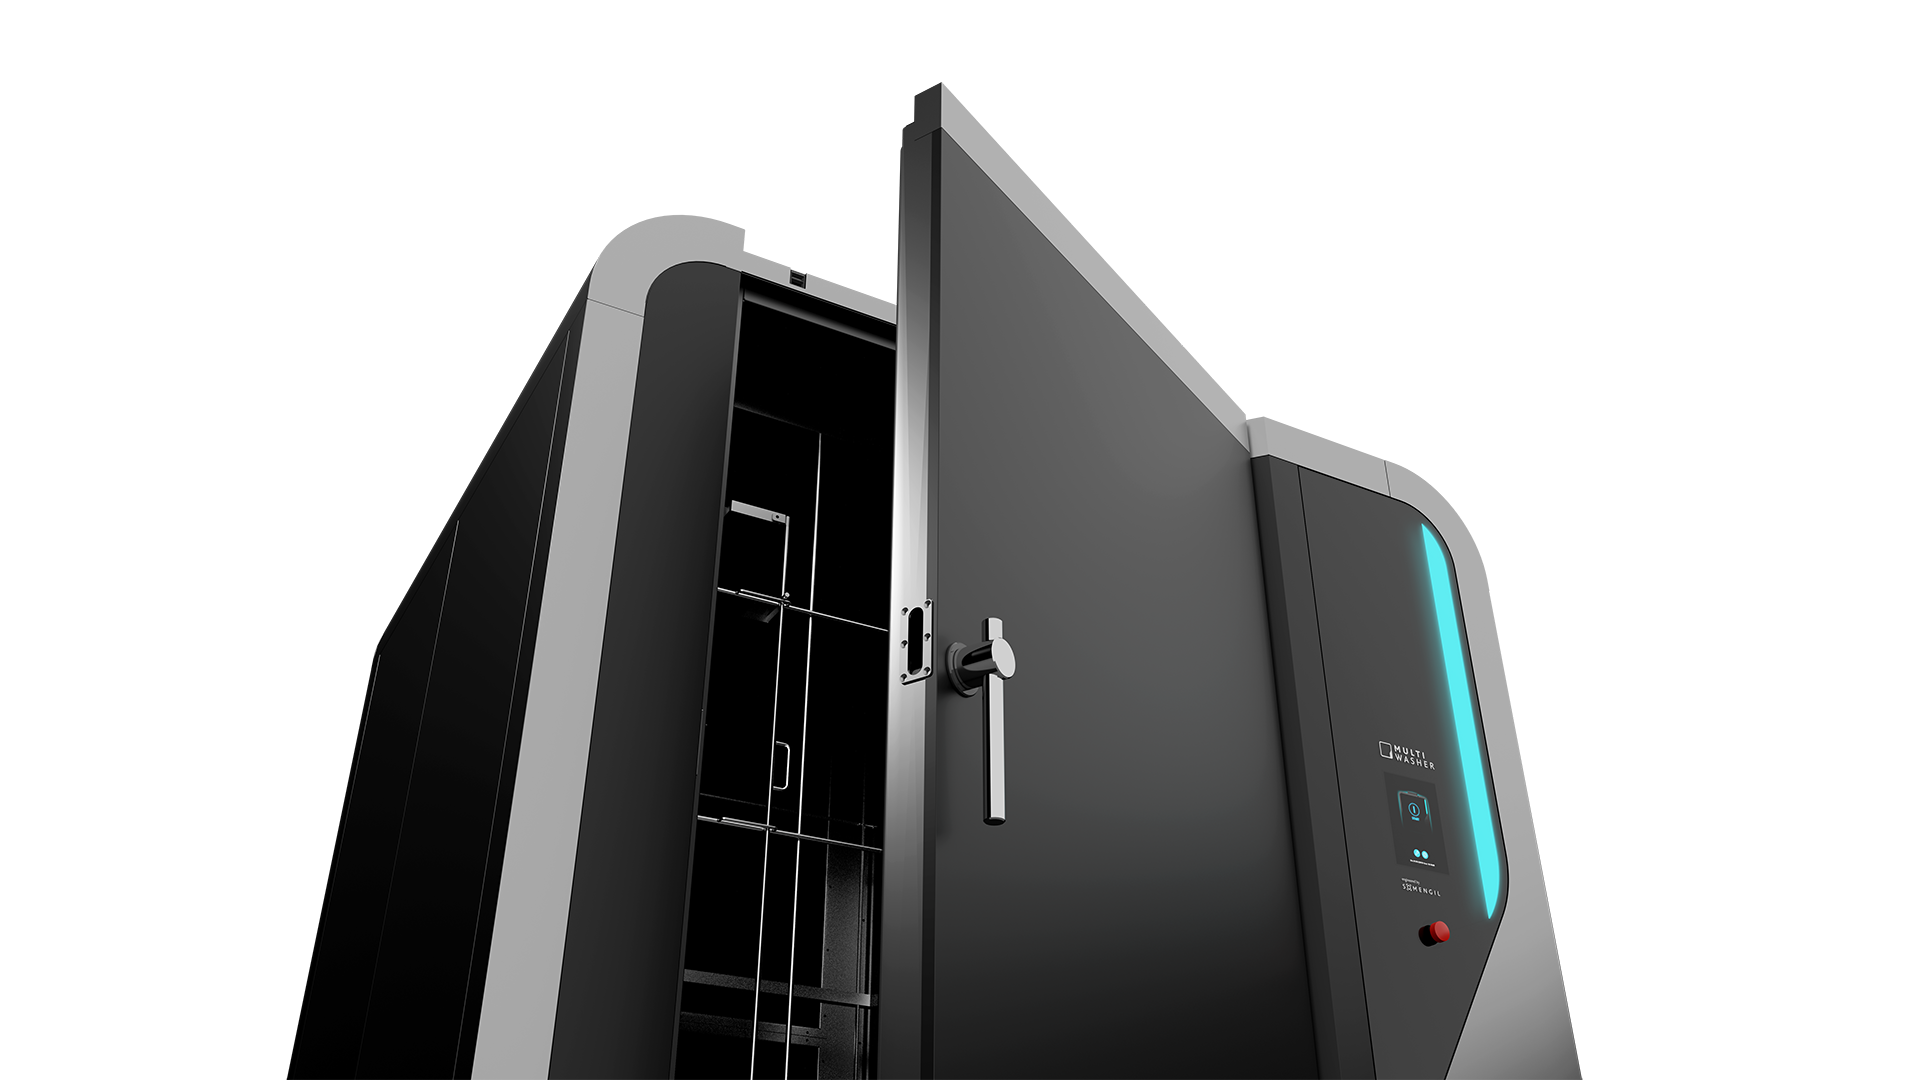
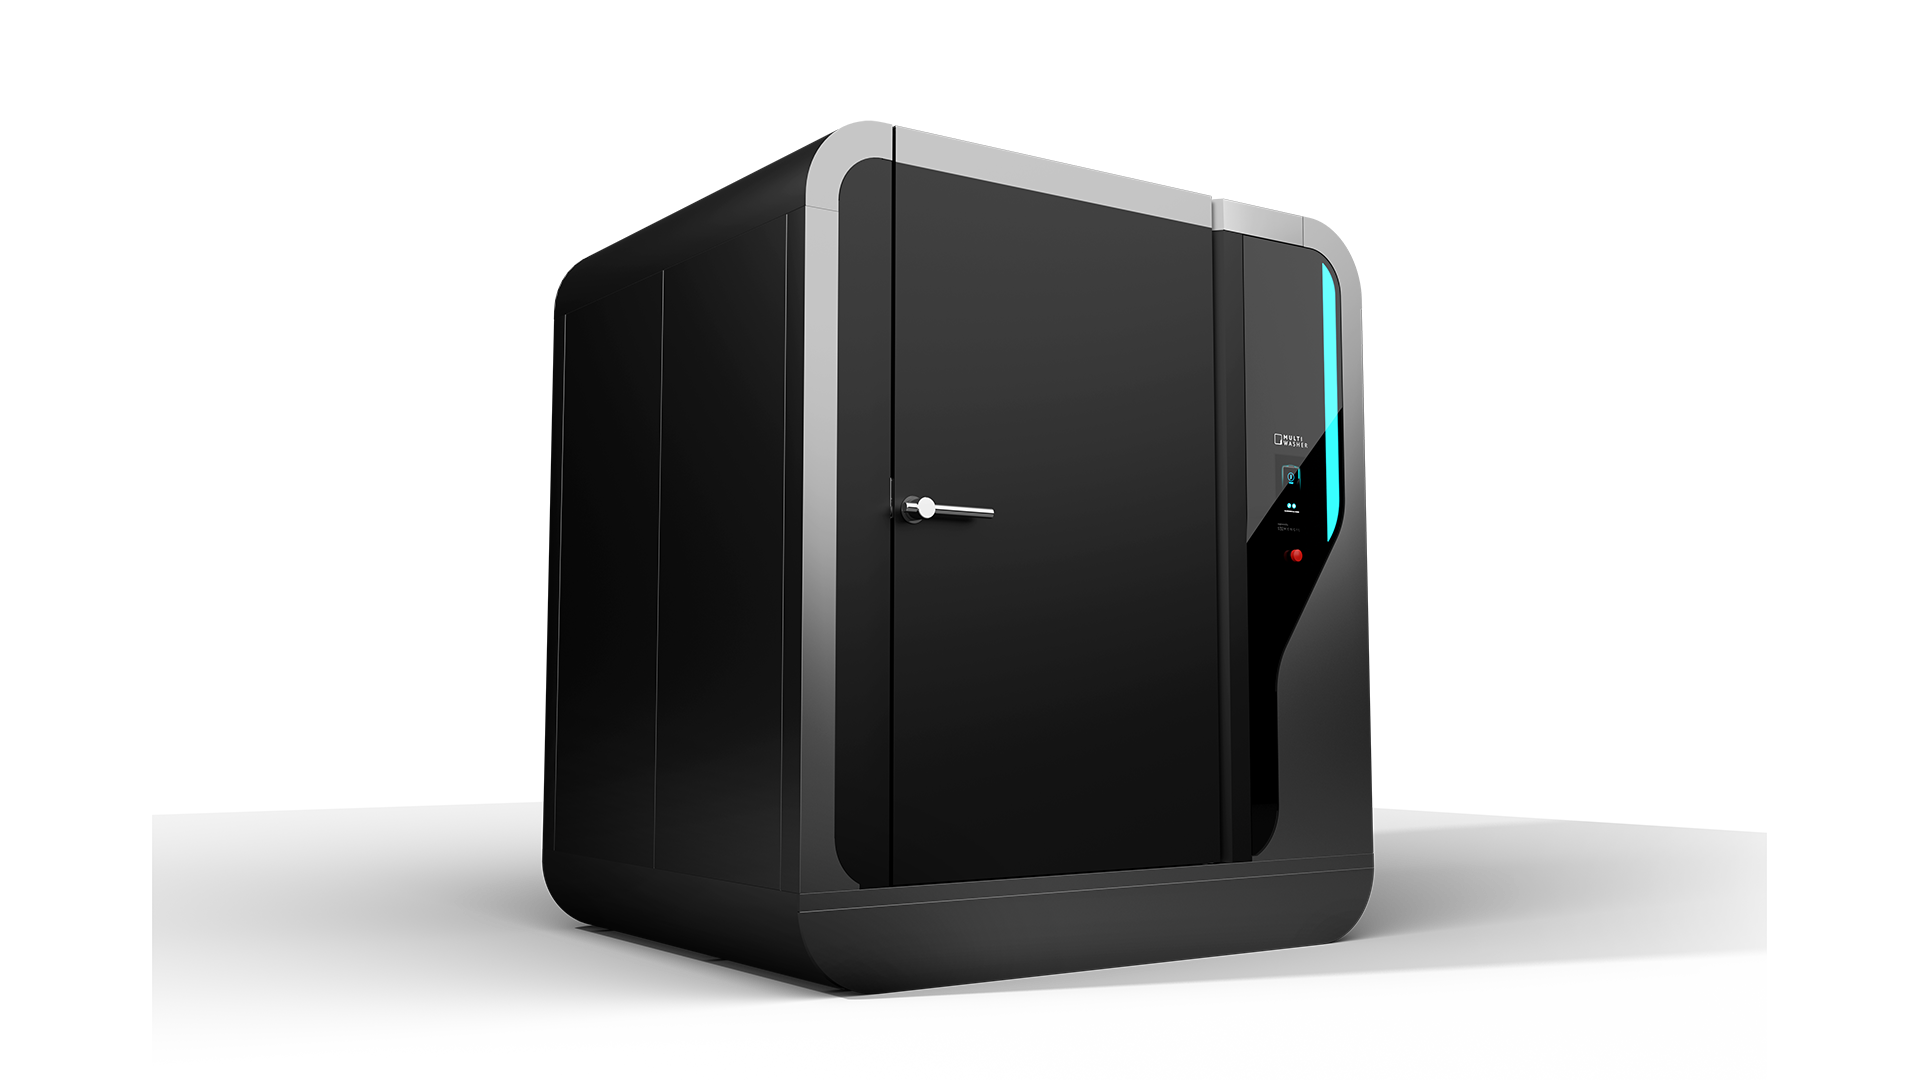
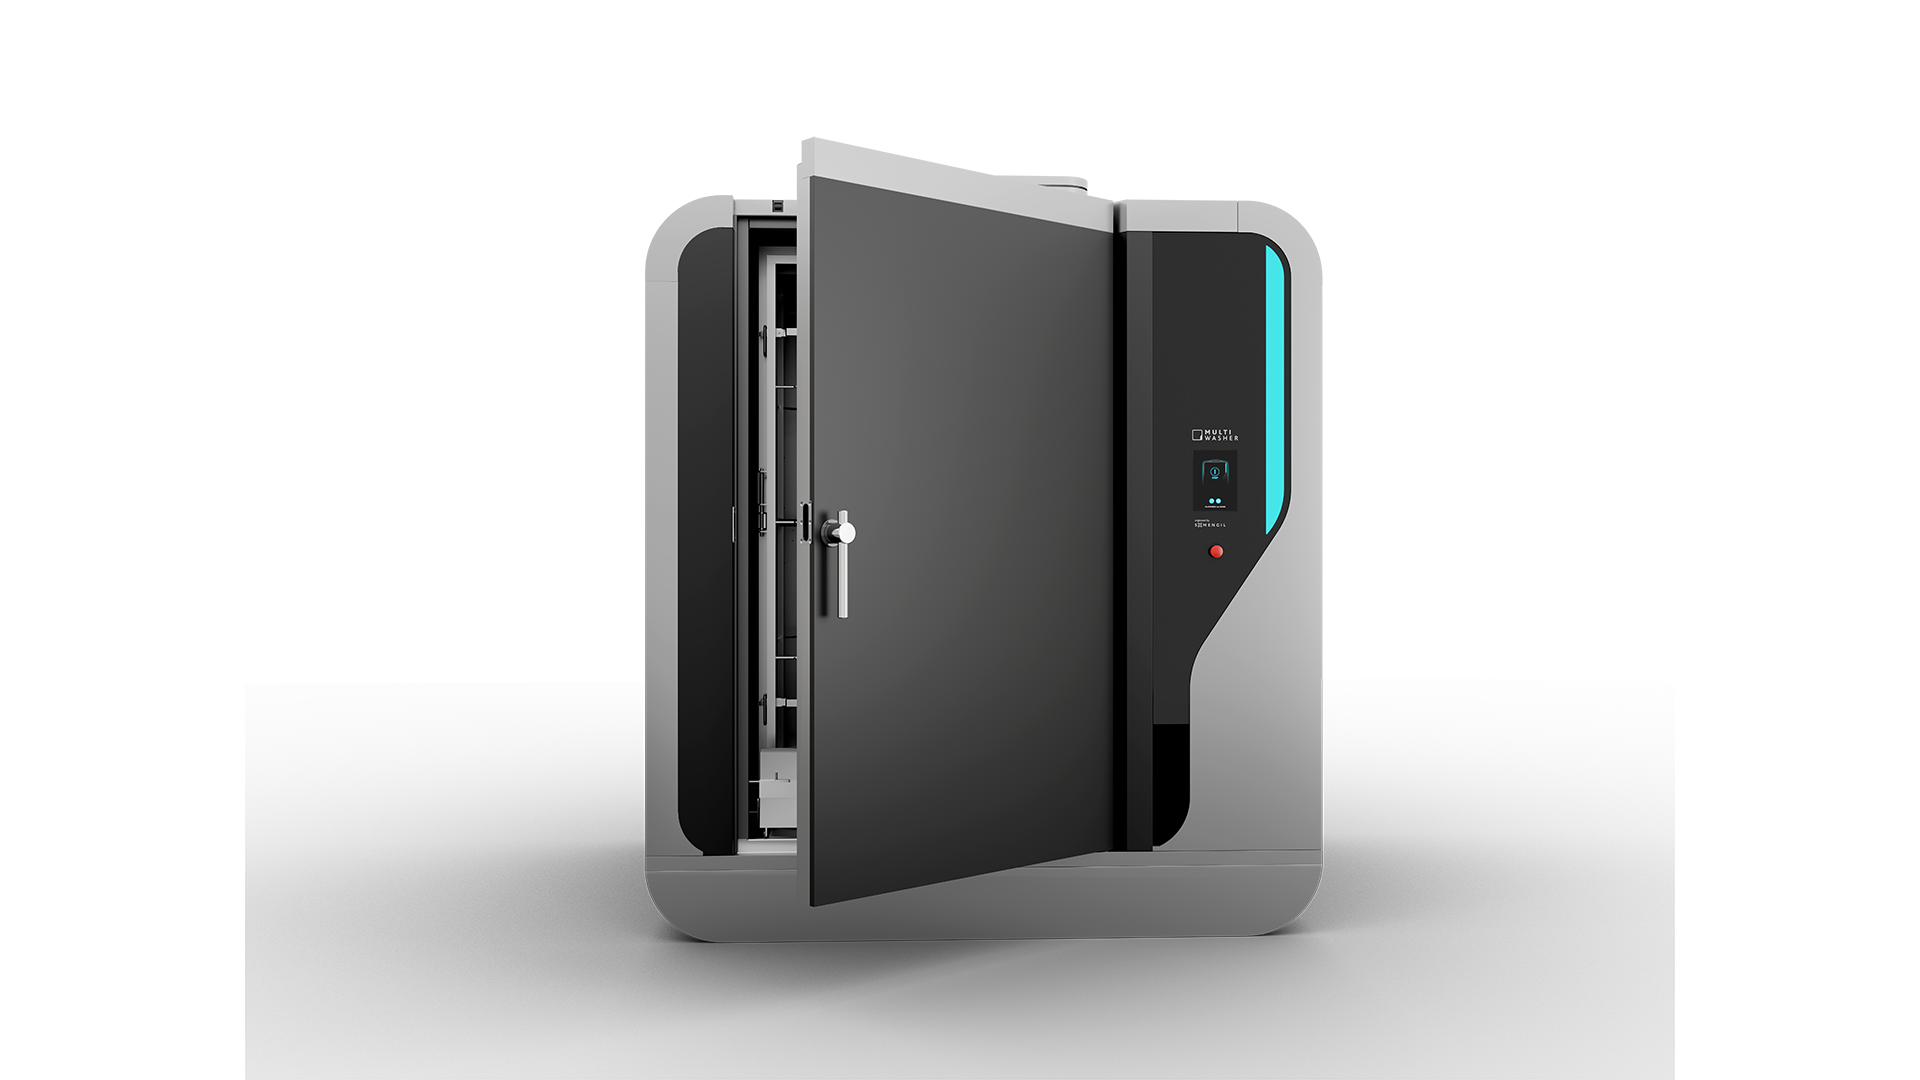
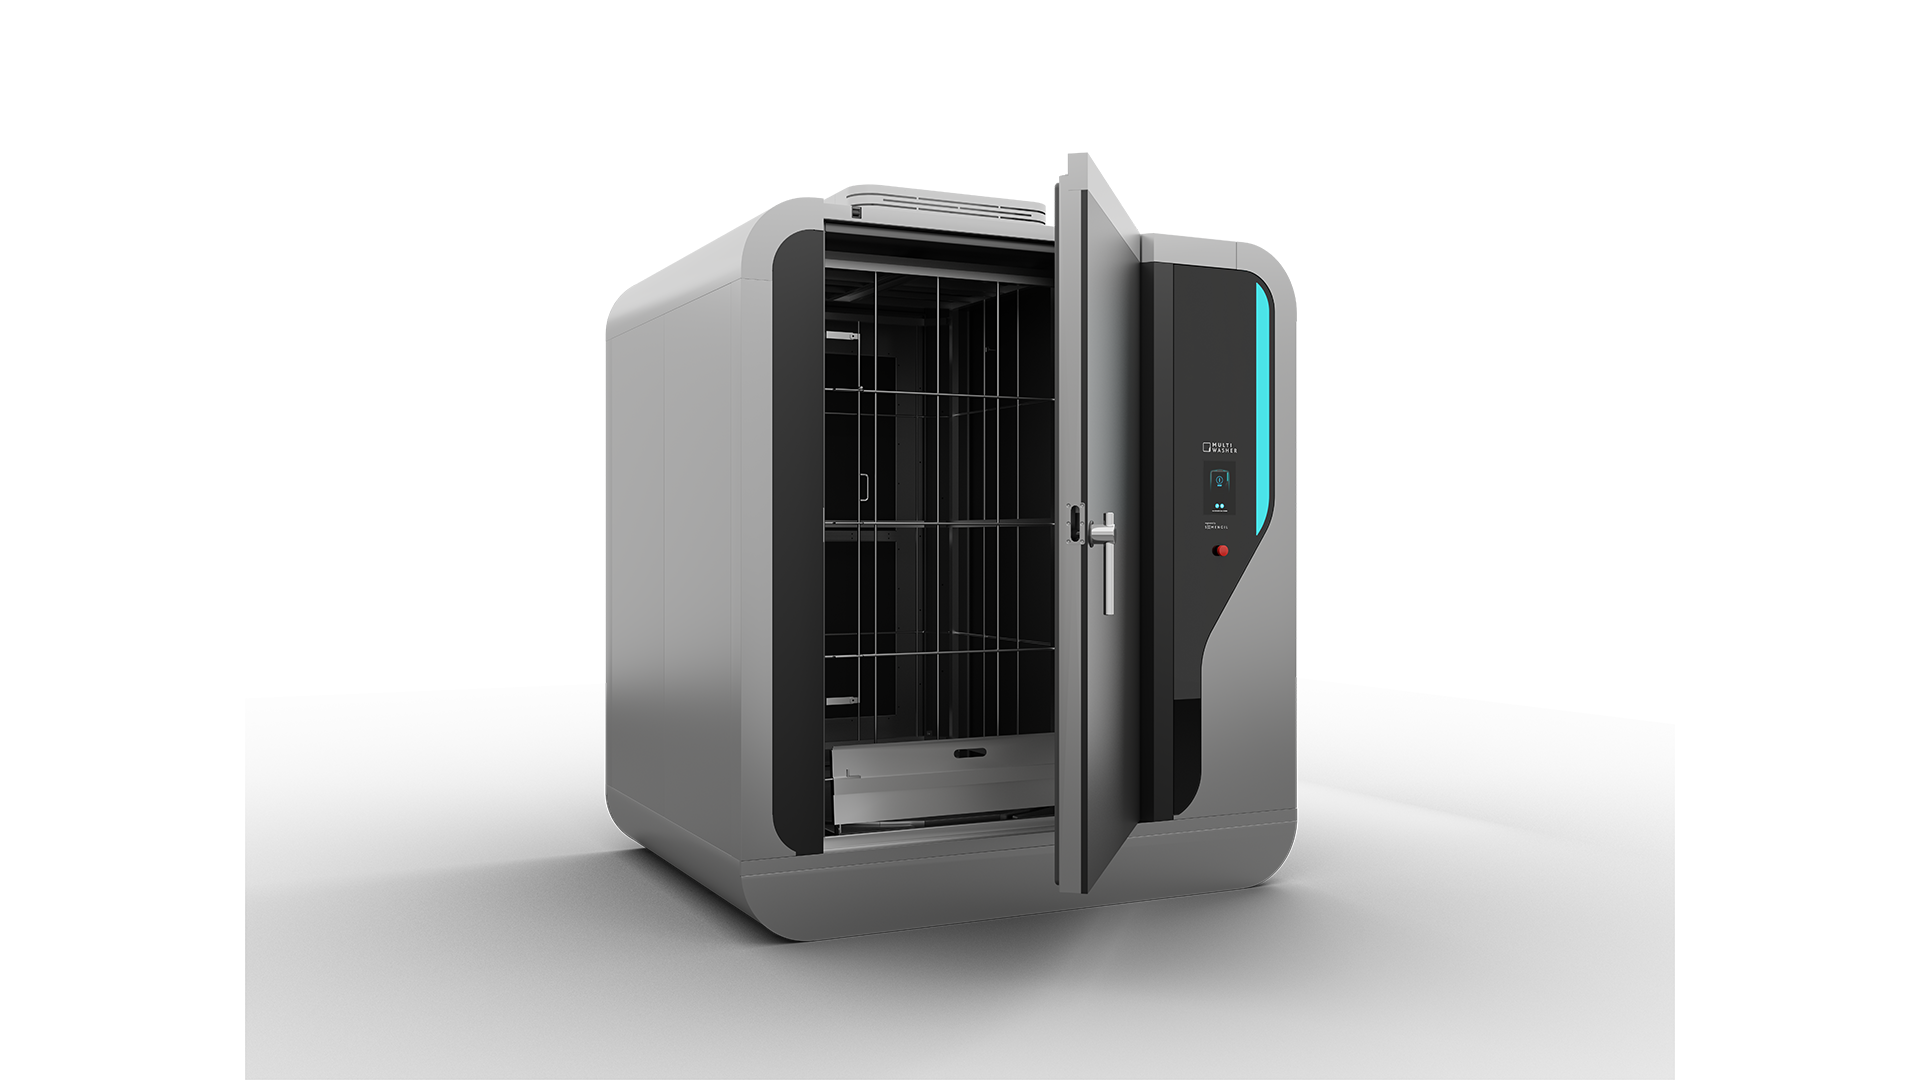
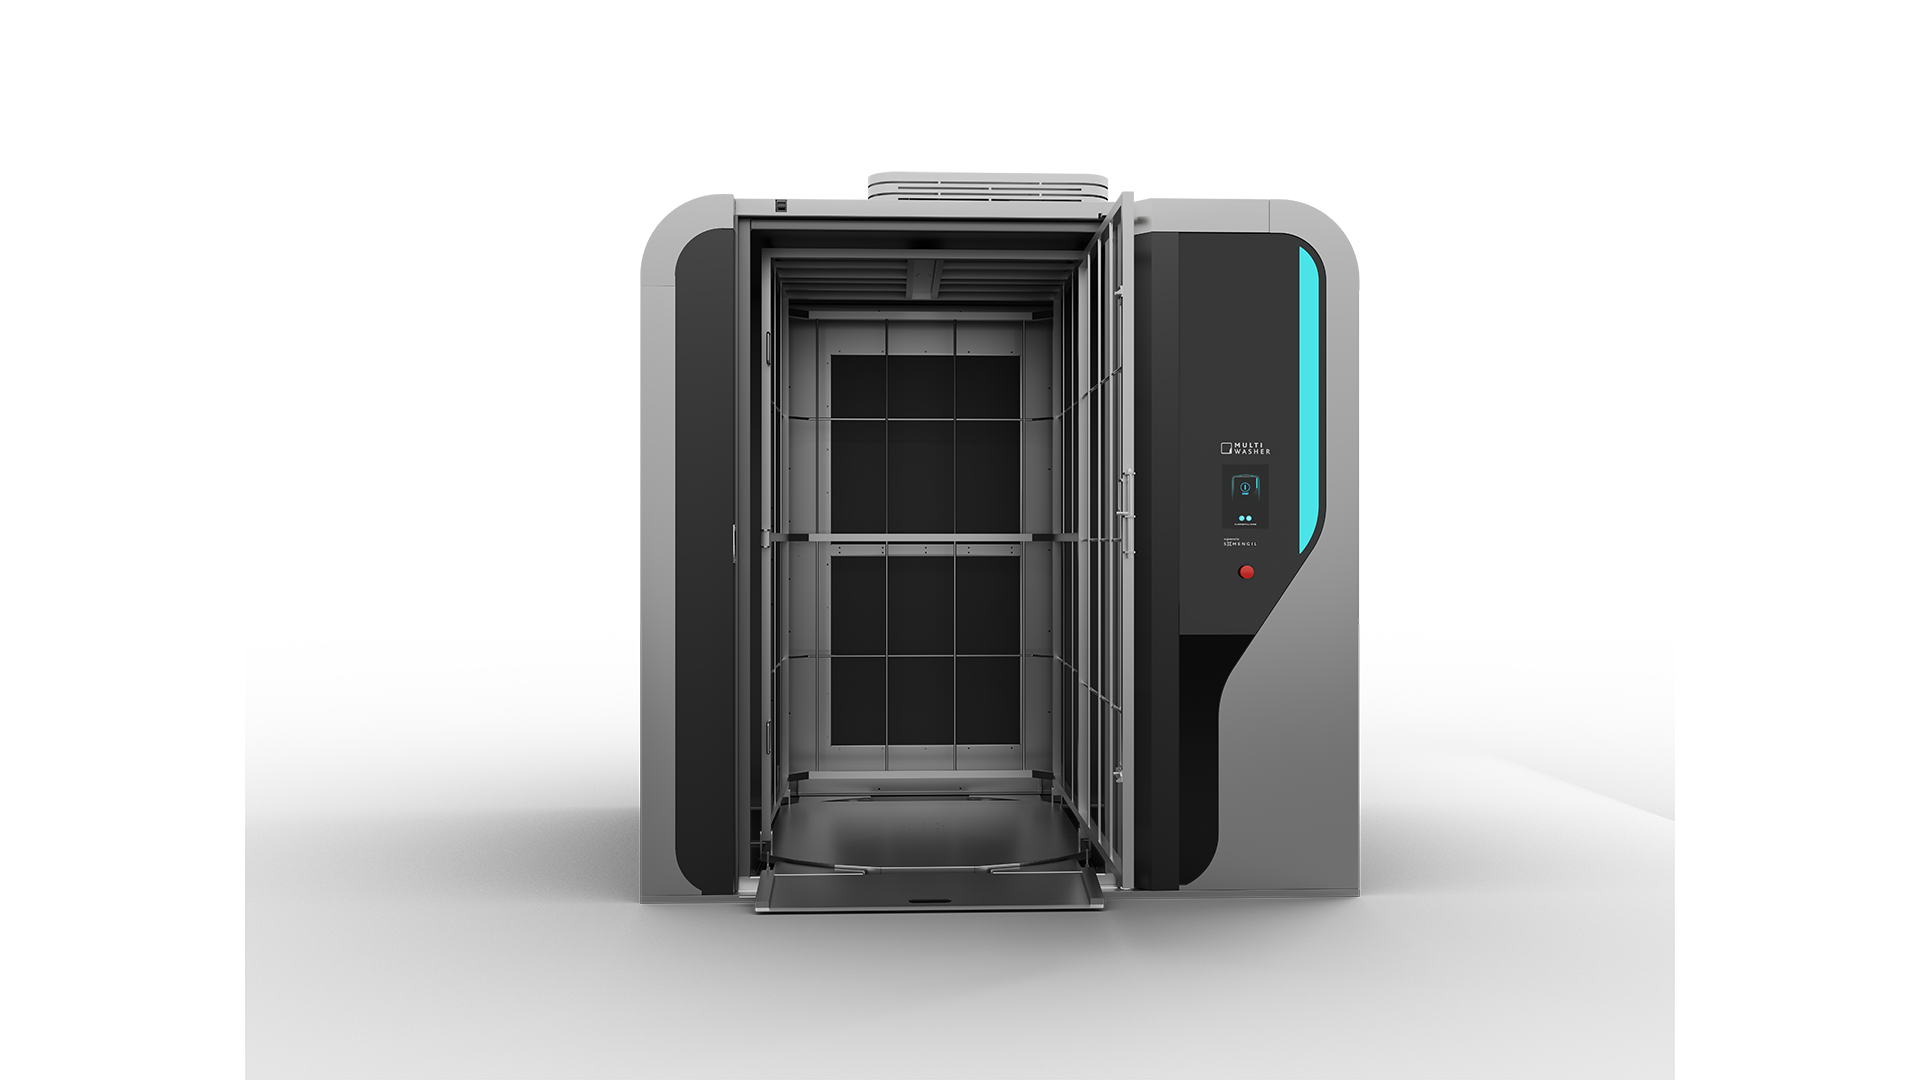
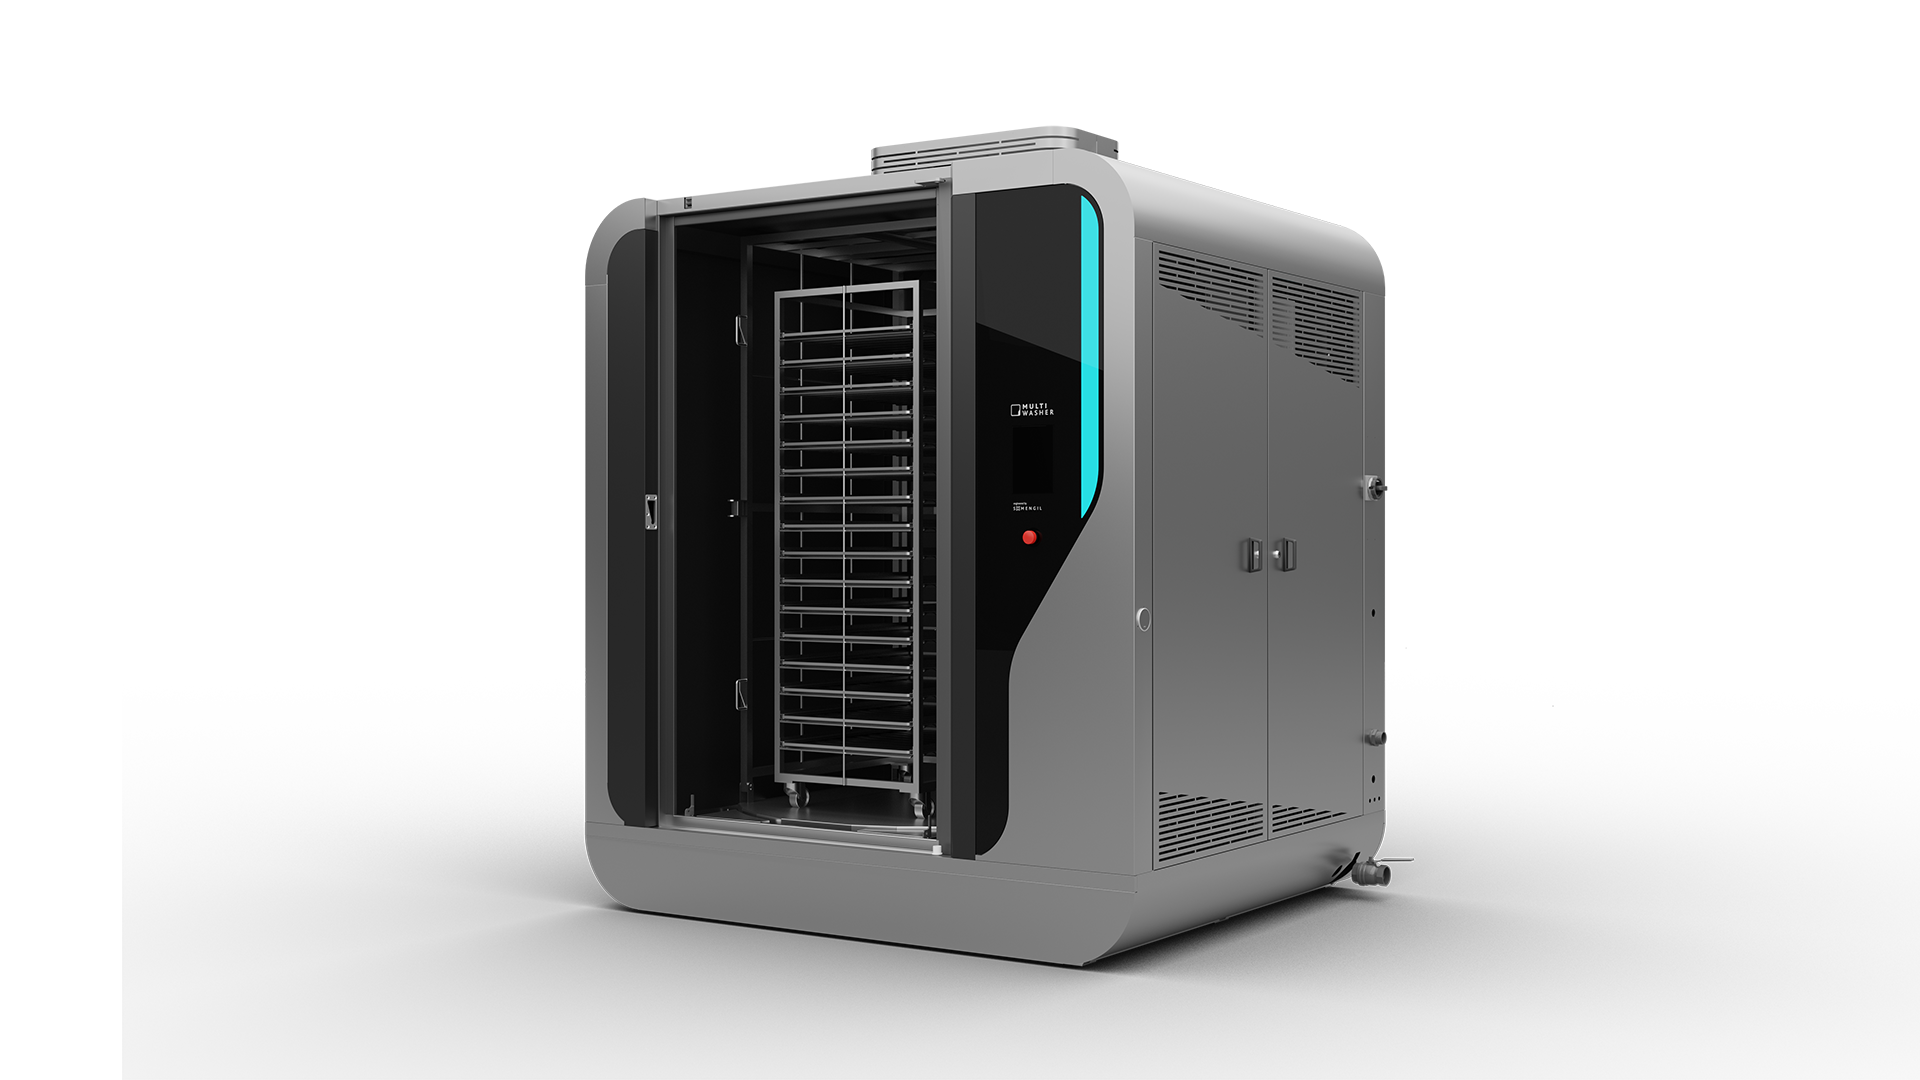
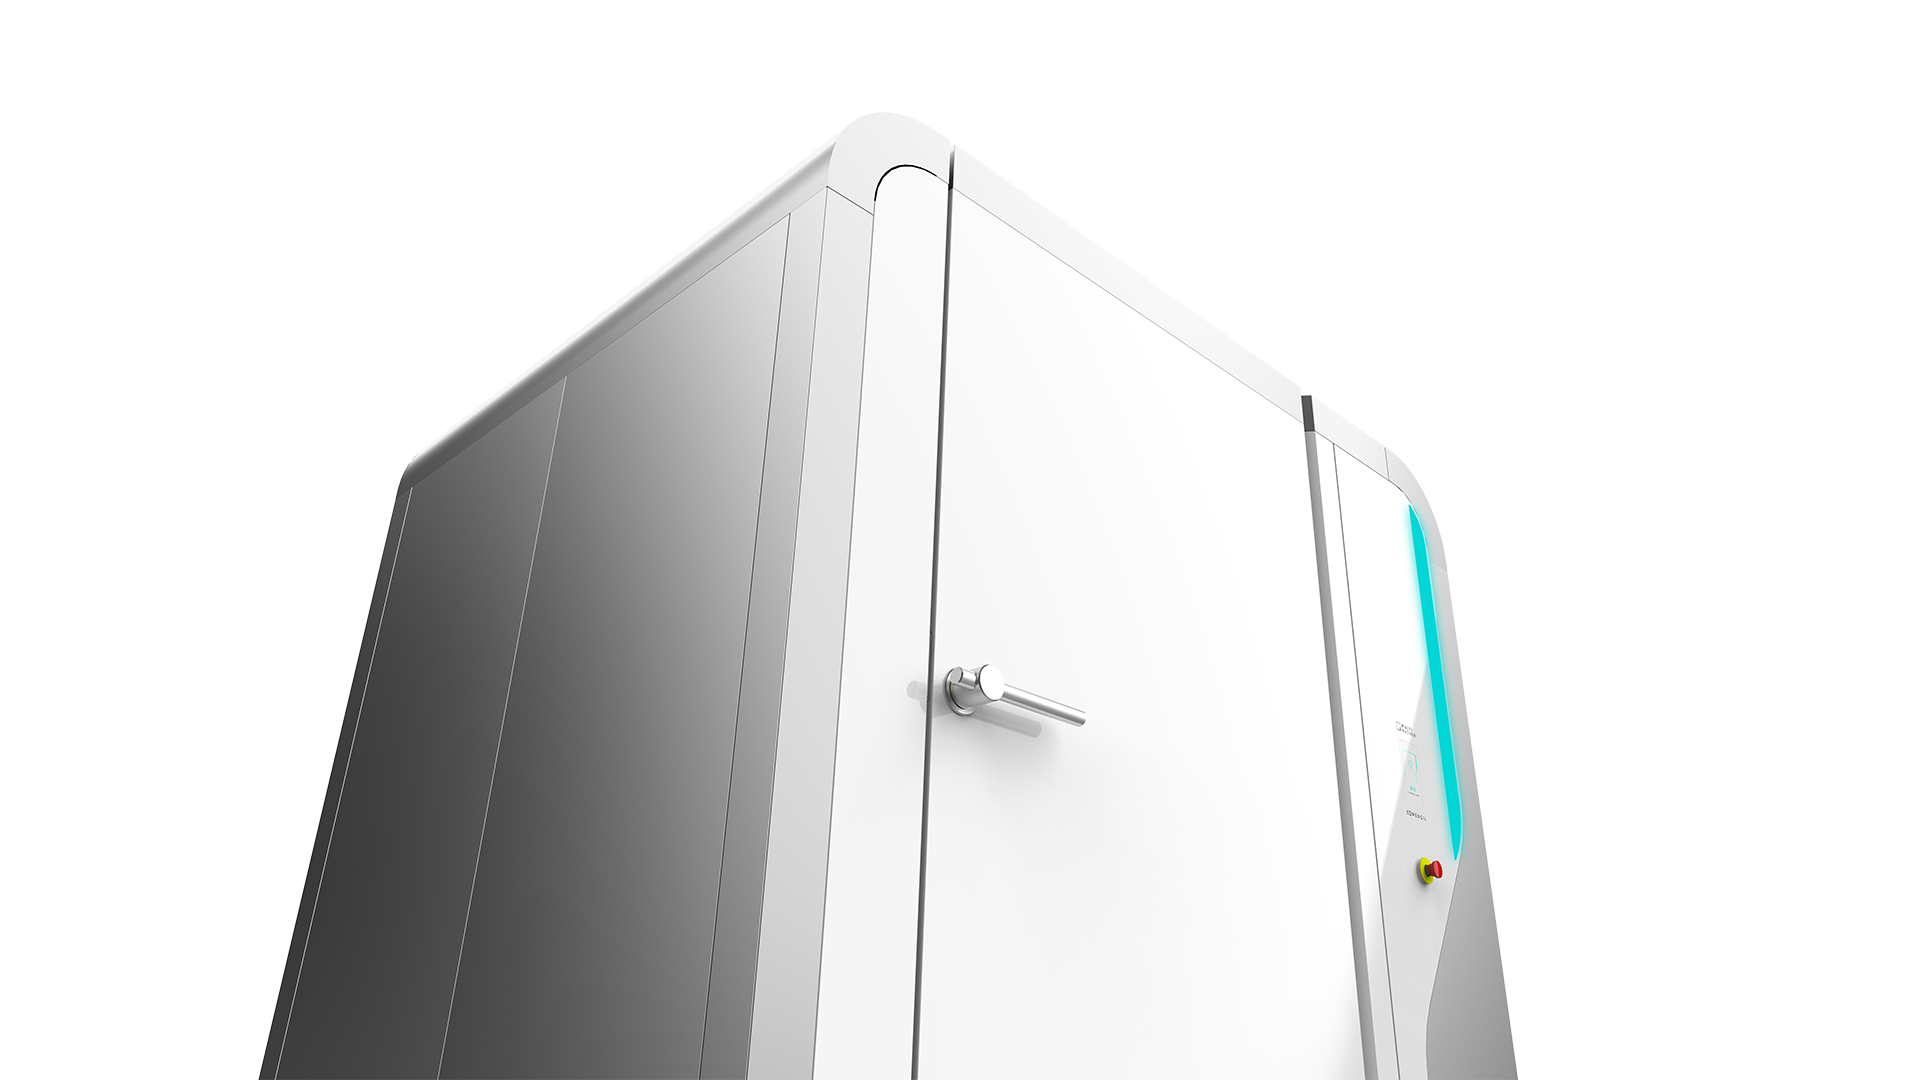
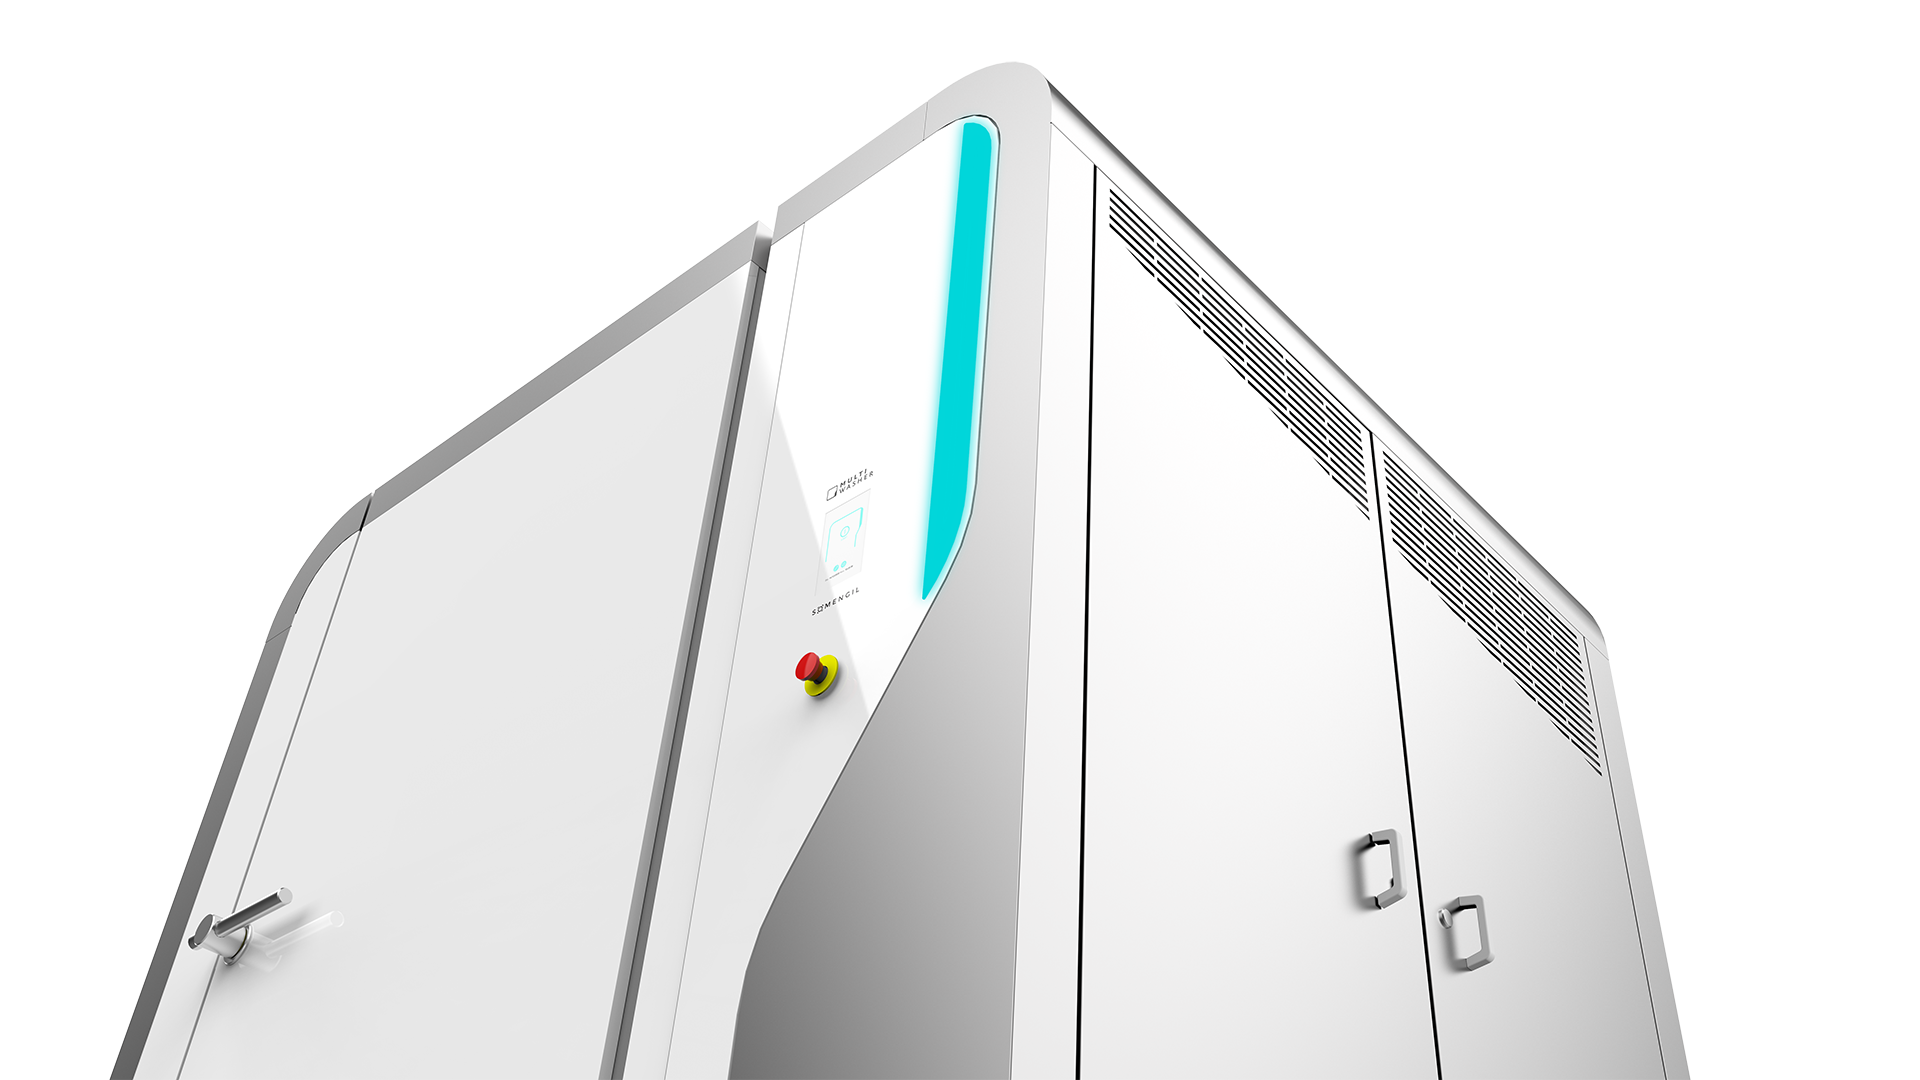
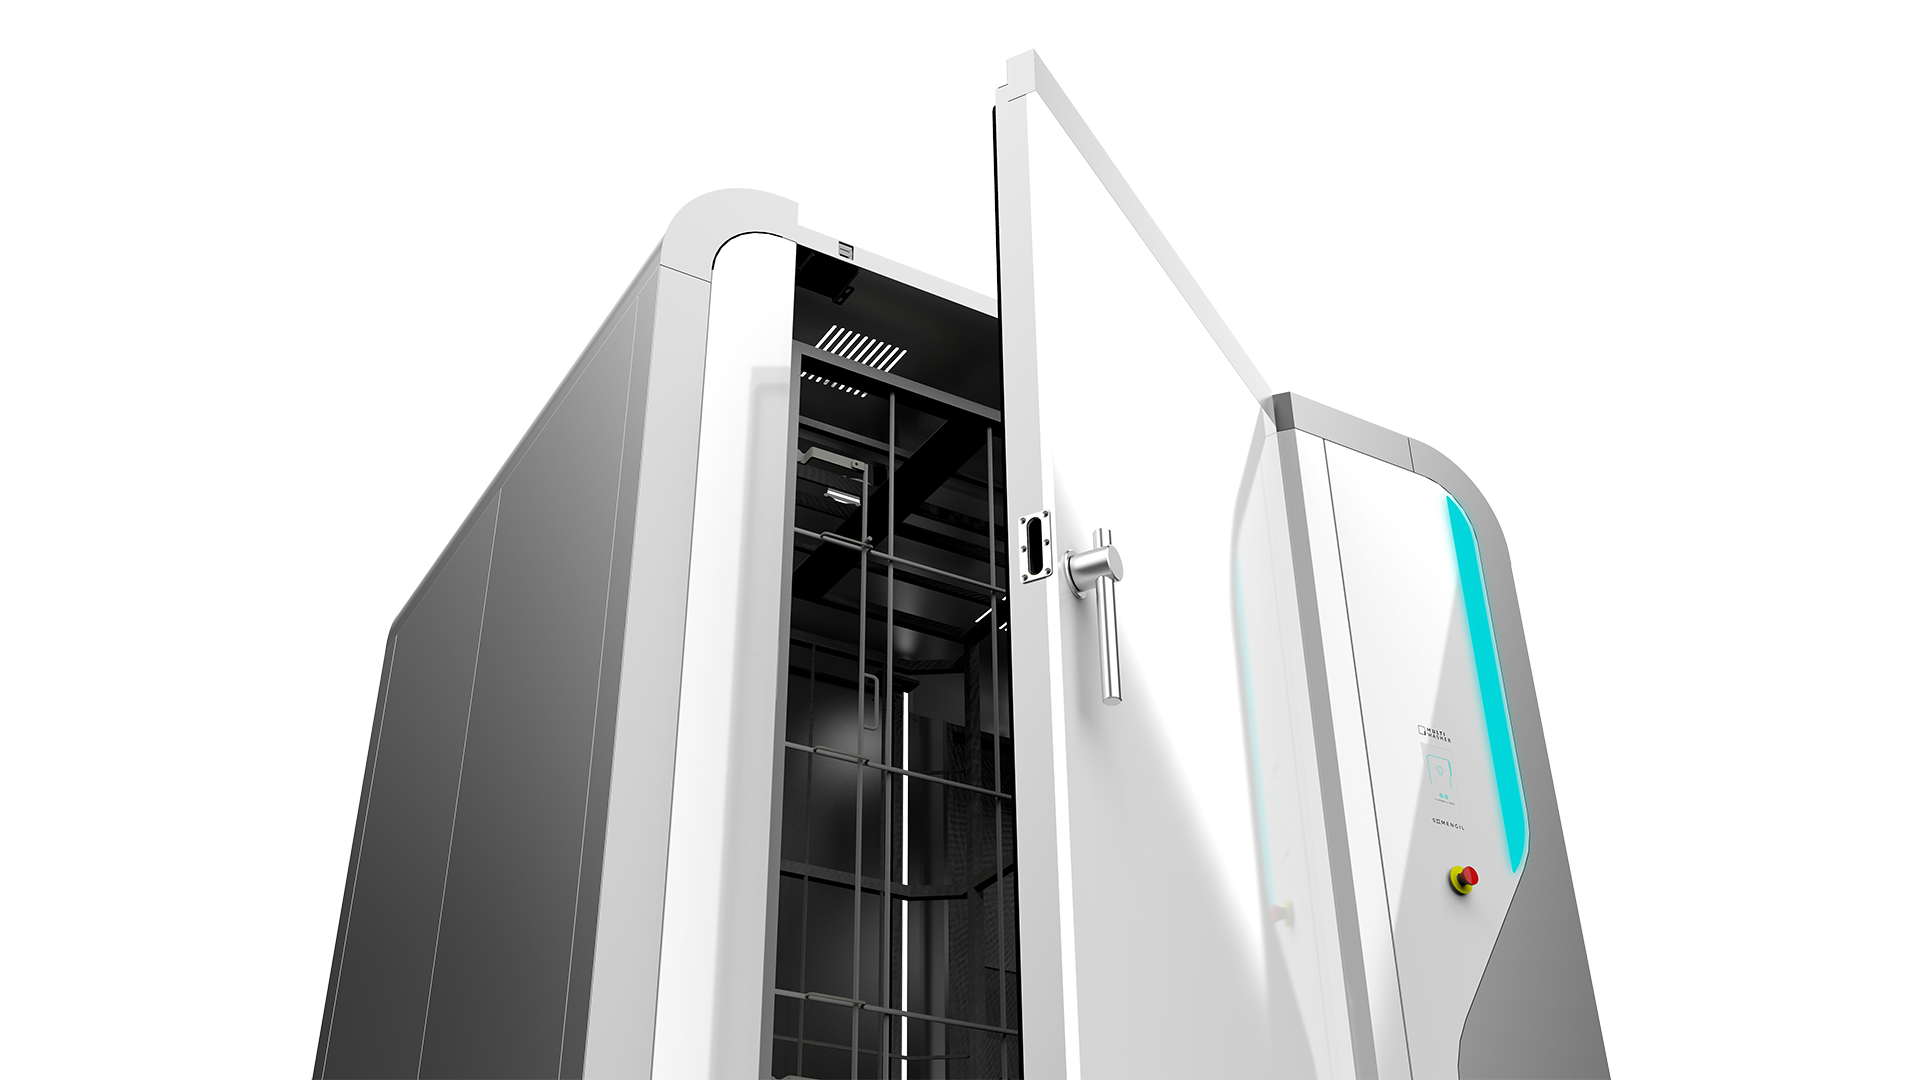
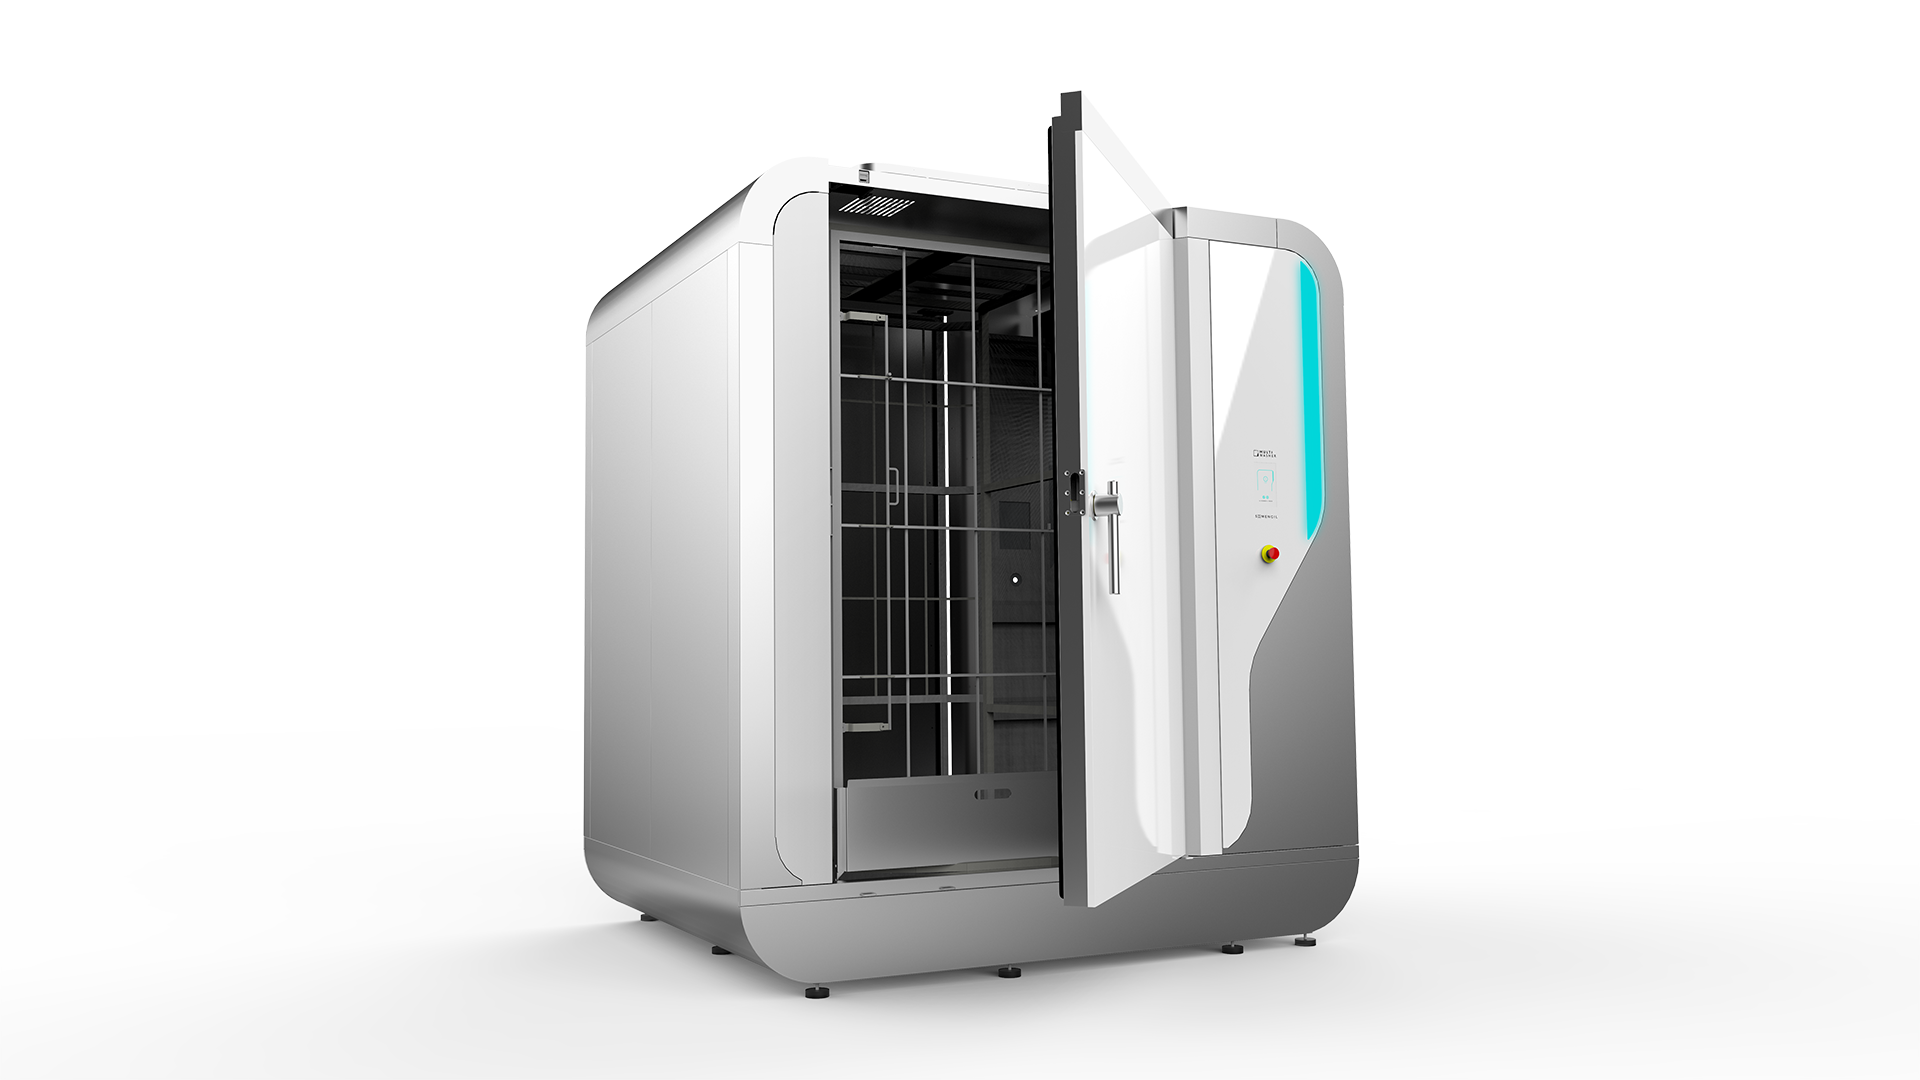
Die FMEA macht Risiken sichtbar, während eine effektive Gestaltung von Anlagen und Prozessen zu deren Verringerung beiträgt. Somengil entwickelt den MultiWasher gezielt hinsichtlich von Anforderungen an Sicherheit, Hygiene, Zuverlässigkeit und Effizienz in anspruchsvollen industriellen Umgebungen.
Durch die Analyse des jeweiligen Spülguts, der Arbeitsabläufe und der Produktionsanforderungen unterstützt unser Team Sie bei der Konfiguration einer Waschlösung, die den manuellen Arbeitsaufwand reduziert und konsistente, kontrollierte Ergebnisse liefert. Sprechen Sie mit unseren Fachleuten darüber, wie industrielle Waschprozesse Ihre Optimierungsziele unterstützen können.
FAQs zur FMEA-Analyse
Häufige gestellte Fragen zur FMEA.
Was bedeutet FMEA?
Failure Mode and Effects Analysis (Fehlermöglichkeits- und -einflussanalyse): Eine Methode, um Fehler vorherzusehen und vorbeugende Maßnahmen zu planen.
Welche drei FMEA-Werte gibt es?
Schweregrad, Auftretenswahrscheinlichkeit und Nachweisbarkeit. hre Multiplikation ergibt die Risikoprioritätszahl (RPZ).
Wer sollte an einer FMEA teilnehmen?
Beziehen Sie Personen mit Fachwissen aus den Bereichen Betrieb, Instandhaltung, Technik, Qualitätssicherung und Arbeitssicherheit ein.
Ist eine hohe RPZ der einzige Grund für Maßnahmen?
Nein. Auswirkungen mit hohem Schweregrad sowie Sicherheits- oder Rechtsvorschriften können Maßnahmen unabhängig von der RPZ erforderlich machen.


 Portugal
 United Kingdom
 United States
 France
 Spain
 Germany
 Romania
 Italy
 Czech Republic
 Finland
 Hungary
 Slovakia
 Greece
 Lithuania
 South Korea
 Russia
 Saudi Arabia
 Poland
 Brasil
 Hebrew